静压线这笔投入,怕的不是贵,是“跑不顺”
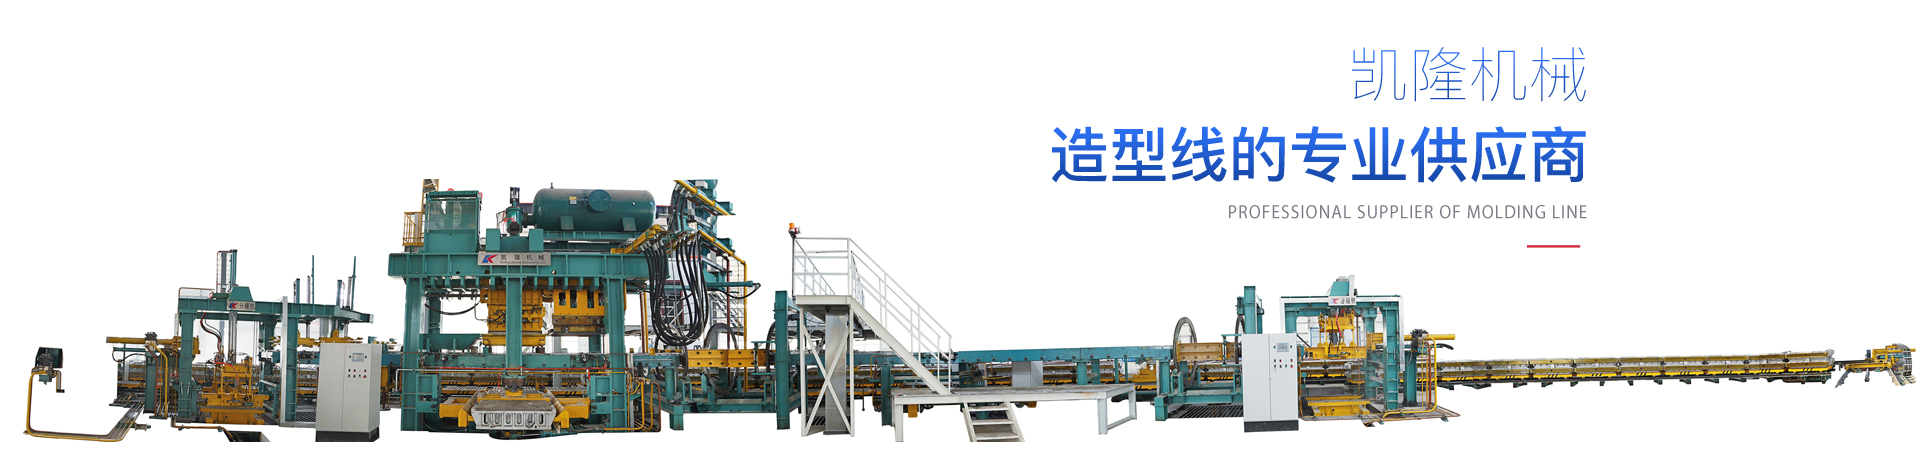
静压线的价值,不在于它有多先进,在于它能不能在你的车间里,日复一日地稳定跑出好砂型。第 一道是投入。静压造型线在整线投资里不是小数目,厂房、基础、配套设备都得跟着动。第二道坎更隐蔽:怕买回来跑不顺。节拍上不去,砂型质量不稳定,今天调这里明天修那里,设备成了车间的“祖宗”,得供着。投进去的钱变成了压在账上的固定资产,产出却迟迟起不来。第 一道坎是算得清的,第二道坎才是真正让人睡不着的。传统震压造型,靠的是震动加压实,砂粒在冲击下重新排列。这种方式对简单件够用,但碰上型腔深、凸台多、砂芯位置复杂的铸件,紧实度不均的问题就藏不住了——有的地方硬得像石头,有的地方松得掉砂。静压造型走的是另一条路。气流预紧实让砂粒在型腔内先流动填充,再施加高压压实。砂子不是被“砸”进去的,是被“送”进去再压实的。结果是型腔各部位的紧实度更均匀,砂型表面硬度充足且分布合理。对做汽车零部件、液压件、压缩机壳体这类对砂型质量敏感的铸件来说,这个差别的直接体现是:浇注时掉砂、跑火、胀砂的概率降下来,铸件废品率跟着往下走。静压线的回报,一部分就藏在这条废品率的曲线上。静压线的多触头压实结构,是它区别于普通造型机的关键。每个触头独立动作,按模具各区域的形状和阻力自动分配压力。模具高的地方压得深,低的地方压得浅,砂型各处的紧实度趋向一致。这件事的意义在于:。简单件和复杂件,在静压线上都能得到相对均衡的紧实效果。换一套模具,不用为了迁就砂型质量去反复调参数、试压力。对于产品品种多、换型频繁的铸造厂,这个特性直接决定了设备利用率。静压线的造型速度,样本册子上都有数字。但老板们真正该关心的,是连续运行时的节拍稳定性。造型线是一环扣一环的。造型机快几秒,如果下芯工位跟不上、浇注机等砂型、输送线卡壳,整线节拍还是被最慢的那一环拖住。静压线的优势在于自动化程度高、工序间衔接紧凑,各环节的节拍匹配在方案阶段就做了统筹。凯隆做静压线方案,不会只报造型机的速度,而是把整线的节拍匹配算清楚:造型、下芯、合箱、浇注、冷却、落砂,每个环节的通过能力对齐,不让某一台设备成为瓶颈。静压线结构复杂,这是客观事实。复杂不可怕,可怕的是出了问题不好修、配件等半年、技术服务找不到人。凯隆在静压线的液压系统、电控系统和关键机械部件上选用成熟可靠的配置,结构设计考虑维护便利性——该留检修空间的地方留足,该做成模块化更换的部件不做成整体式。易损件清单在技术协议阶段就明确,备件供应有固定渠道和库存安排。采购谈静压线,不能只谈主机价格和节拍参数,售后响应机制和备件保障才是设备全生命周期里真正影响产出的事。静压线对厂房基础和空间的要求不低,这是很多老厂改造时的实际难点。凯隆的技术团队在方案阶段就到现场看条件:基础怎么处理、空间怎么布局、和现有砂处理系统怎么衔接、浇注配套怎么对接,这些不做纸面推演,到现场量了再定。设备是装在你的车间里,不是装在样本册子里。方案阶段的现场对接做得越实,设备落地后的磨合期就越短。静压线不是所有铸造厂都适合上的设备。产品结构、订单批量、厂房条件、资金安排,都得匹配。但如果你的厂子正处在那个节点上——产品精度要求上来了,客户对一致性卡得严了,人工和废品成本压不住了——静压线是一笔值得认真算的投入。凯隆机械做静压线,思路是:不把设备当成一台孤立的机器来卖,把它放进你的产品结构、厂房条件和经营节奏里去配置。从方案设计、现场调试到后续技术服务,对接的人不换,责任清晰。