壳型线这笔账,得换个算法
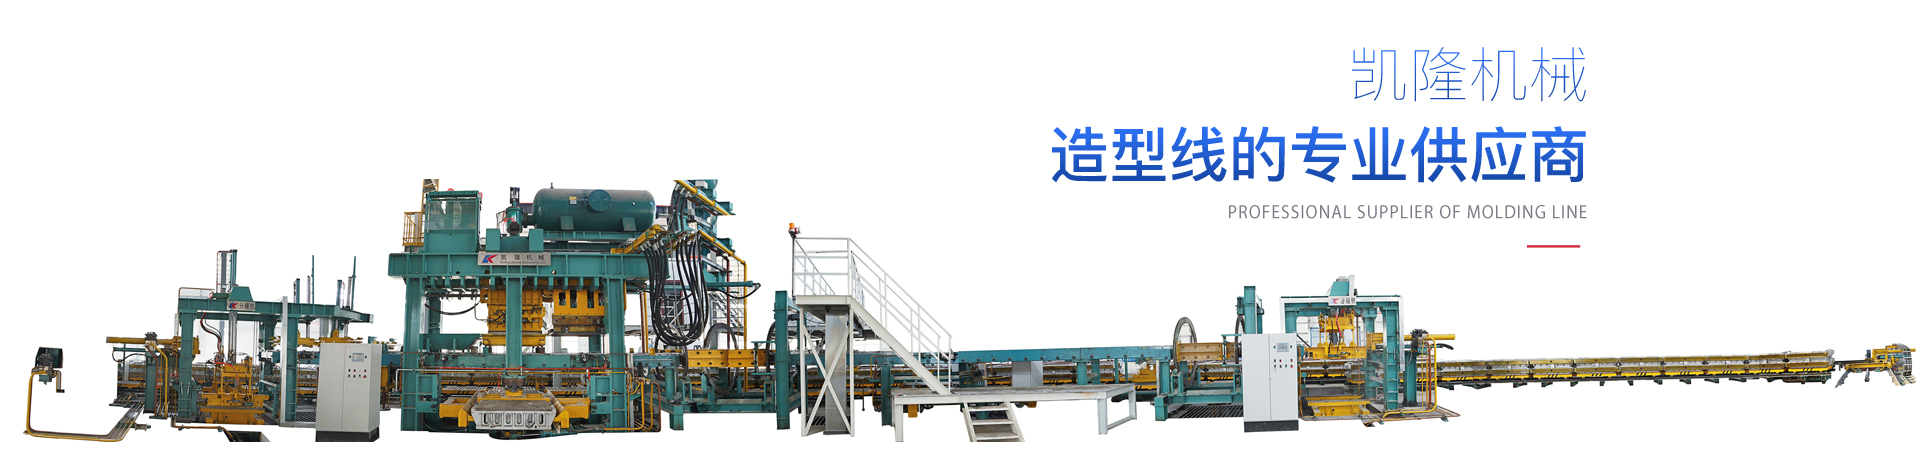
铸造厂老板看设备投资,习惯性的算法是:设备多少钱,比原来省几个人,几年回本。这套算法放在通用设备上没毛病,但放在壳型线上,容易算偏。因为壳型线改变的不是某一两道工序的快慢,它改变的是你这家厂能接什么活、能进什么客户的供应商名单。做铸造的老板多少都有过这种经历:客户拿来一张图纸,材质没问题,批量也合适,但一看表面质量和尺寸一致性的要求,心里先虚了半截。传统砂型做出来的件,尺寸公差和表面粗糙度够不着人家的验收线,硬接就是给自己找麻烦。这类单子往往有个共同点:单价不算低,客户付款也相对规矩,但就是对铸件的精度和一致性卡得死。汽车零部件、液压件、精密泵阀,都属于这个路数。壳型线解决的正是这个卡点。覆膜砂成型的薄壳铸型,壁厚均匀、型腔表面致密,铸件的尺寸精度和表面光洁度比常规砂型高出一截。出来的件,飞边毛刺少,打磨量降下来,批次之间的差异也小。这不是省几个打磨工的事,是让你的厂子够得着那批原来不敢接的订单。壳型线的另一个特点,是用砂量本身就少。壳型薄,填充用钢丸循环使用,新砂补充量低。压下来之后,跟着往下走的是整条砂处理链条:拉砂、存砂、混砂、废砂处置,每个环节的人工和能耗都在减。很多老板算投资回报的时候只算了设备差价,没算这笔持续发生的运营账。砂处理设备少开一班,电费单上的变化是月月看得见的。壳型线的回报,一部分在废品率下降里,另一部分在每天的电表和人工台账里。造型工和打磨工越来越难请,这是行业里公开的难处。壳型线的逻辑是把对“老师傅手感”的依赖,转到对设备稳定性的依赖上:壳型精度由金属模板保证,浇注、冷却、翻箱、落砂按节拍自动流转,整线值守人员比传统工艺少。这不是要换掉谁,是在人工成本逐年走高的时候,给厂子留出腾挪空间。淡季不养闲人,旺季不掉链子,接单的时候心里有底。用工压力小了,老板才有精力去想市场的事,而不是天天泡在车间里盯人。壳型线在环保方面有天然的长处:钢丸填充不产生粉尘,落砂环节没有气锤冲击,废砂产生量远低于常规砂型工艺,关键工位可以对接除尘除味结构。车间环境改善之后,日常运维的精力就能放在生产上。是底线。但对老板来说,更实际的意义是:环保不再是随时可能打断生产的变量,而是可以纳入正常经营节奏的常量。设备买回去是要出活儿的。凯隆机械做壳型线,核心思路是给一套能跑通的方案:厂房怎么布局、砂处理系统怎么衔接、浇注配套怎么对接、工人怎么培训到能独立操作,这些环节凯隆的技术团队到现场对接,按你的产品结构和场地条件做配置,不让设备变成产线上的孤岛。